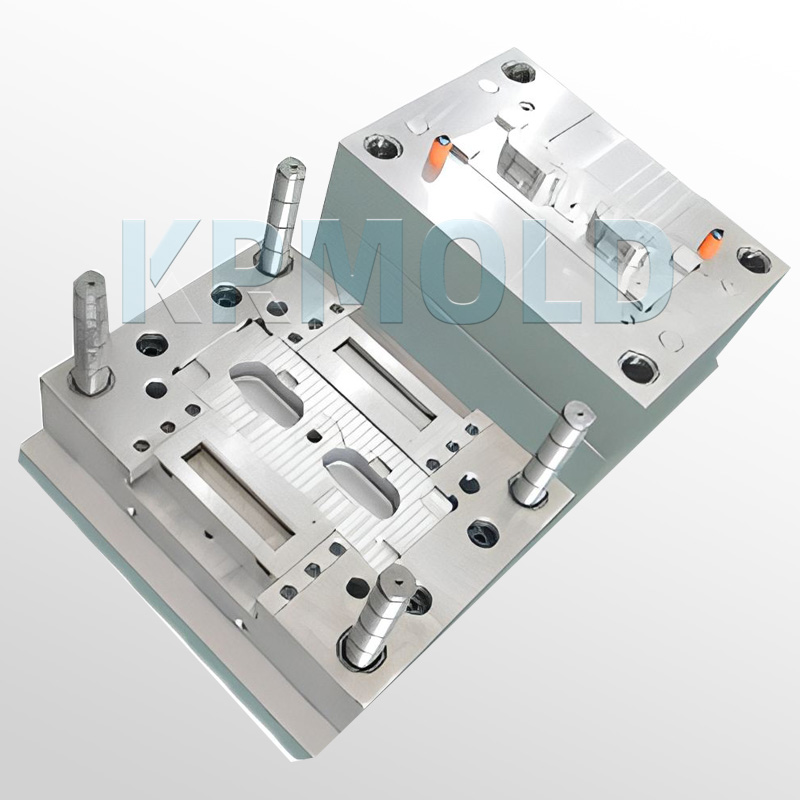
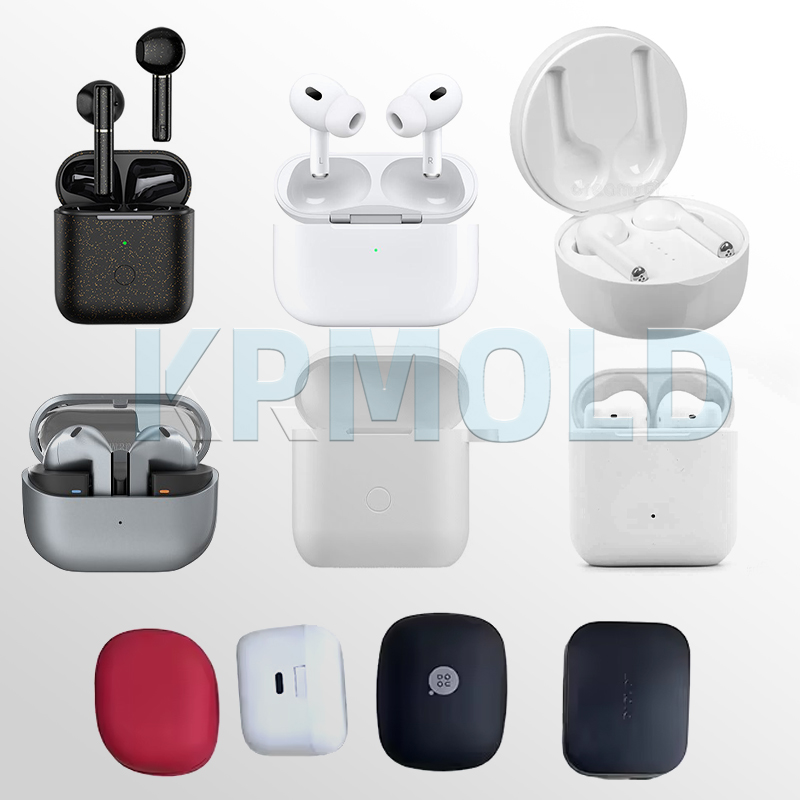
Einführung in die Herstellung von Bluetooth-Kopfhörergehäusen
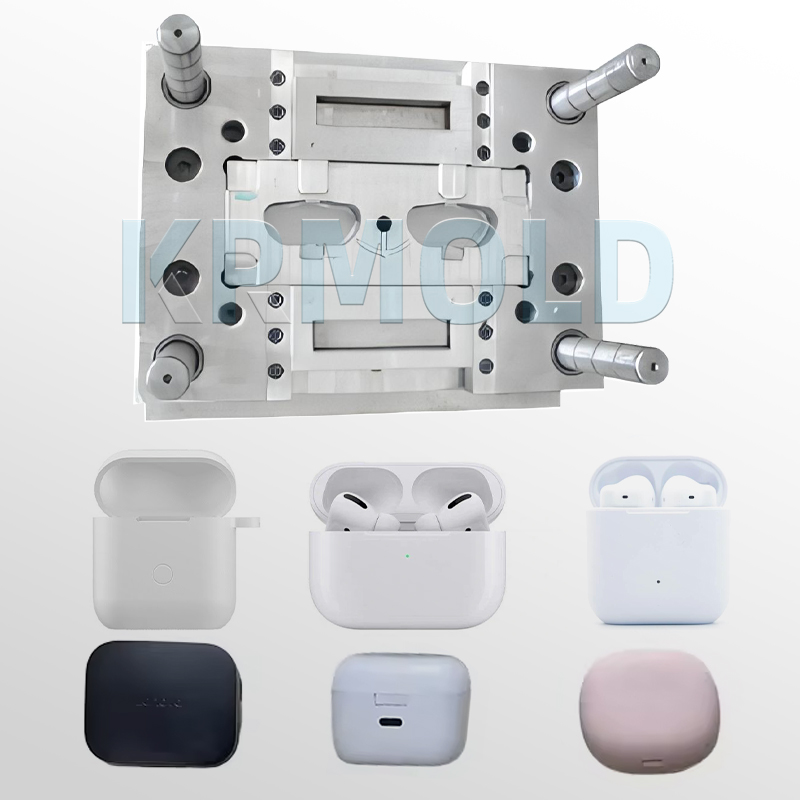
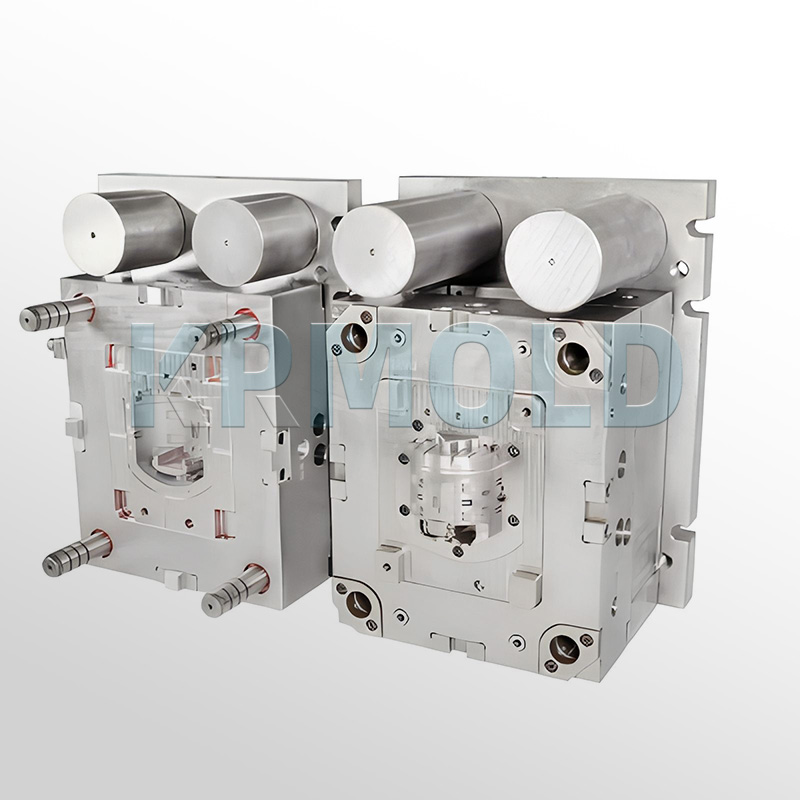
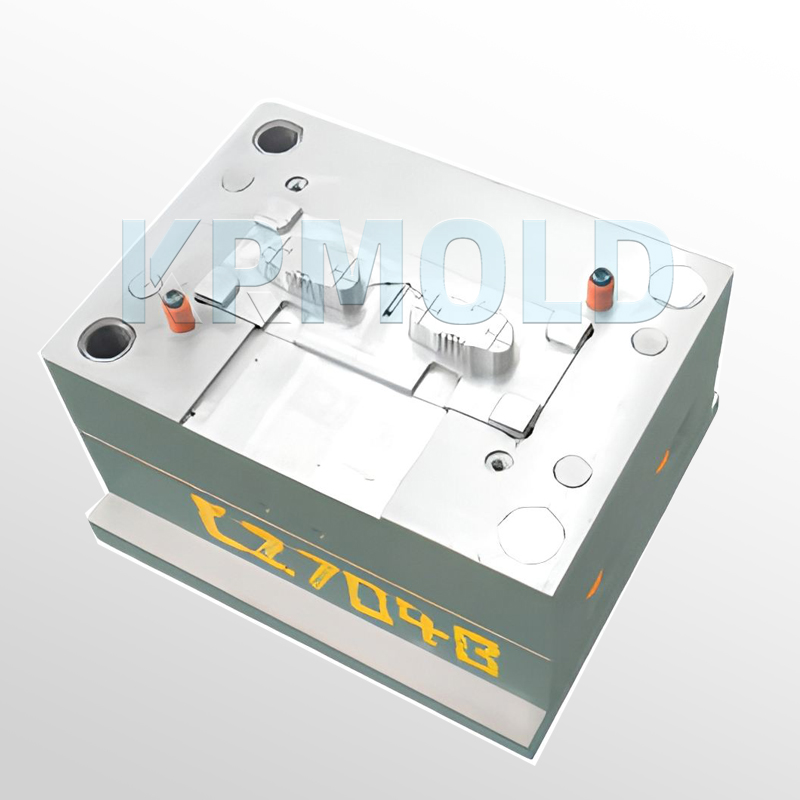
Die Form für das Gehäuse von Bluetooth-Kopfhörern – auch bekannt als Form für ein kabelloses Bluetooth-Kopfhörer-Etui oder Form für ein TWS-Ladeetui – ist speziell für die Außengehäuse von Bluetooth-Kopfhörern und deren Ladefächer konzipiert; sie dient als zentrales Werkzeug im Herstellungsprozess.
Diese Bluetooth-Kopfhörergehäuseformen sind mit verschiedenen Größen und Ausführungen von Produkten kompatibel, wie z. B. TWS-Bluetooth-Kopfhörern und kabellosen In-Ear-Modellen, und erfüllen präzise die Formgebungsanforderungen sowohl für das Aufbewahrungsgehäuse der Kopfhörer als auch für das Ladecase.
KRMOLD bietet maßgeschneiderte Gehäuselösungen für Bluetooth-Kopfhörer mit vielfältigen Strukturen, Spezifikationen und Herstellungsverfahren, um die volle Kompatibilität mit Bluetooth-Kopfhörerprodukten in einer breiten Palette von Farben, Größen und Funktionskonfigurationen zu gewährleisten.
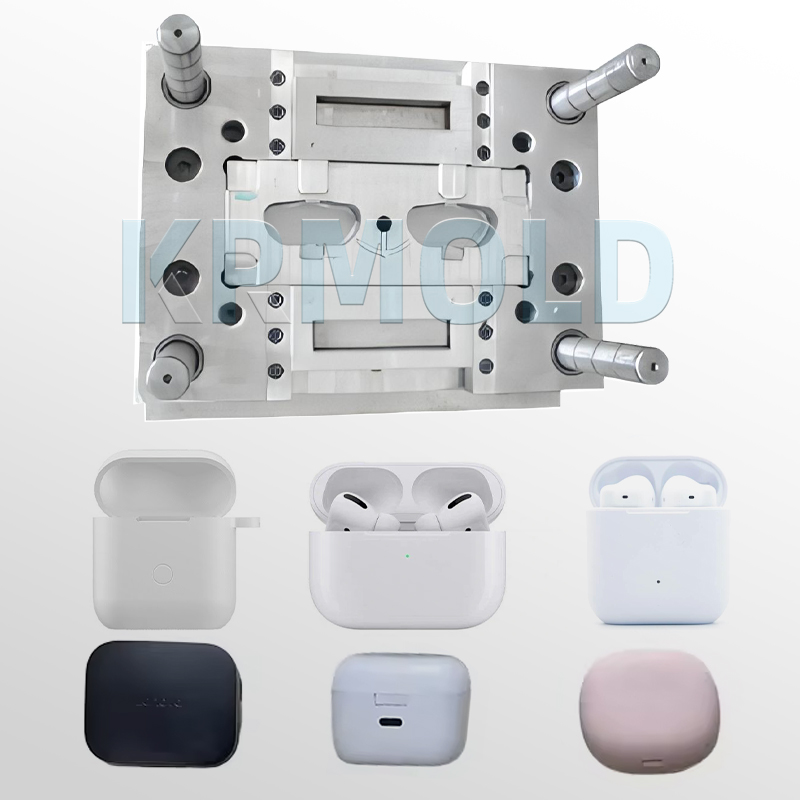
Spezifikationen der Bluetooth-Kopfhörergehäuseform
| Formmaterial | PS, ABS, PP, PVC, PMMA, PBT, PC, POM, PA66, PA6, PBT+GF, PC/ABS, PEEK, HDPE, TPU, PET, PPO usw. |
| Standard | LKM/HASCO/DME/FUTA usw. |
Designsoftware | UG,Pro-E |
| Formsockel | P20 , 45# , 4CR13 , etc; |
| Läufer | Kalt-/Heißläufer |
| Formmaterial | P20, P20H, 718, 718H, 2738, Nak80, S136, SKD61, 8407, H13, 2343, 2344, 2311, 2312, 2379, 2316, 2093, 2767 usw. |
| Hohlraum | Einzel-/Mehrfachkavitäten |
| Oberfläche | Wärmebehandlung, Polieren, Texturieren, Beschichten usw. |
| Schimmellebensdauer | 0,5–500 Millionen Schüsse |
| Spezifikation | Maßgeschneidert |
| Tor | Seitentor, Randtor, U-Boot, Punktgenau, Horn, Direkttor, Kapillare usw. |
Vorteile des KRMOLD Bluetooth-Kopfhörergehäuse-Formdesigns
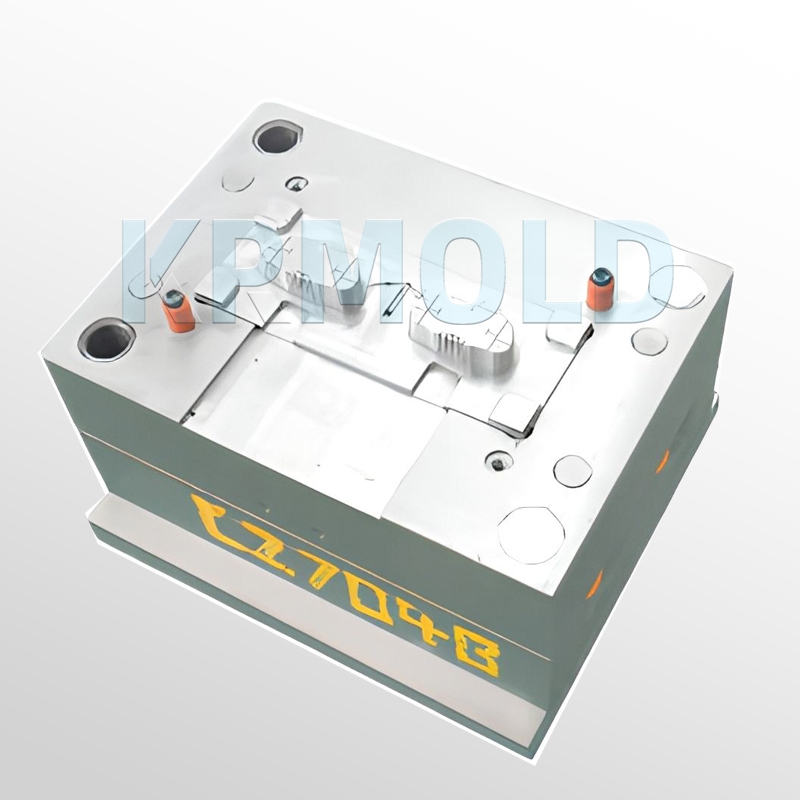
Präzise Trennlinie & komplexe Oberflächengestaltung
Während der Konstruktionsphase der Form für das Ladecase von TWS-Kopfhörern konzentriert sich KRMOLD auf die Optimierung präziser Trennlinien und komplexer Oberflächenstrukturen. Wir positionieren die Trennlinien für die Formen von Ladecases für kabellose Bluetooth-Kopfhörer präzise.
Wir berücksichtigen die beiden primären Trennstrukturen – ebene und komplex gekrümmte Oberflächen – und entwickeln präzise Verriegelungsmechanismen (wie Stufen und Gegenstufen). Die Passungstoleranzen werden strikt innerhalb der Norm von 0,05 mm eingehalten. Dadurch werden Defekte wie Gehäusefehlausrichtung, ungleichmäßige Fugen und scharfe Kanten grundsätzlich vermieden und ein bündiger, nahtloser Sitz zwischen Ober- und Unterschale gewährleistet.
Bluetooth-Kopfhörergehäuse zeichnen sich oft durch stromlinienförmige, hochglänzende, gewölbte Oberflächen, dünne Wände und komplexe Innenstrukturen aus. KRMOLD optimiert den Entformungsmechanismus der Bluetooth-Kopfhörergehäuseform durch präzise Einstellung der Entformungswinkel zwischen 0,5° und 1°. Dies gewährleistet ein reibungsloses Auswerfen der Teile und erhält gleichzeitig die glatte, abgerundete Form der gewölbten Oberflächen.
Für komplizierte interne Merkmale – wie Schnappverschlüsse, Verstärkungsrippen, Magnetschlitze und Ausrichtungsschlitze für das Ladekabel – setzen wir eine ultrahohe Bearbeitungspräzision (im Bereich von 0,01 mm) ein, um das Design perfekt nachzubilden und so die hohen Montageanforderungen an Bluetooth-Kopfhörergehäuse zu erfüllen.
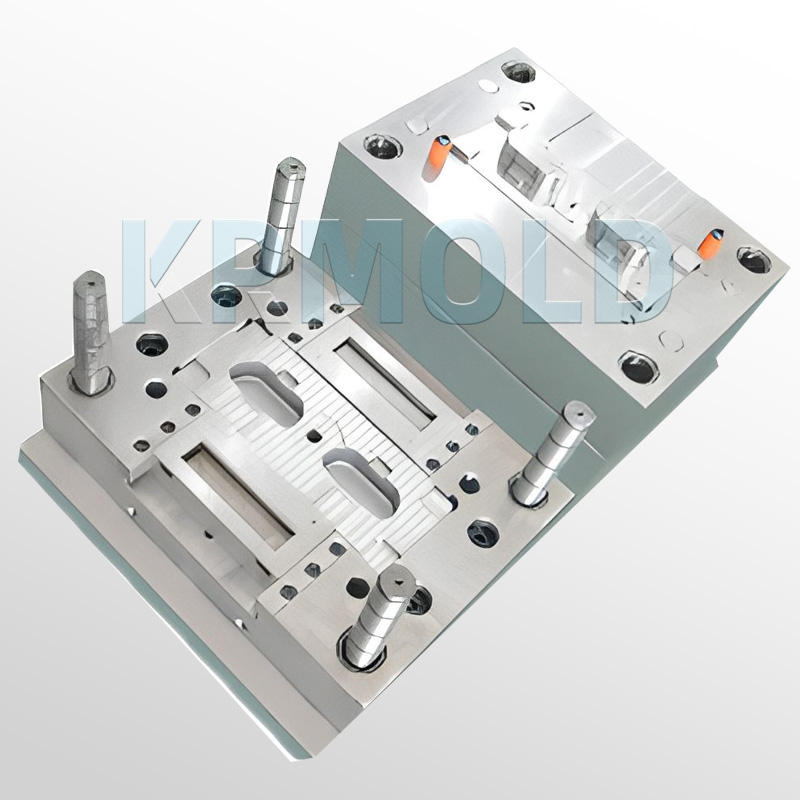
Zweifarben-/Mehrmaterial-Spritzgießverfahrensdesign
KRMOLD optimiert die Formstruktur speziell für Zweifarben- und Mehrkomponenten-Spritzgießen. Die Form für kabellose Bluetooth-Kopfhörergehäuse ist mit gängigen Materialkombinationen wie robustem PC+ABS und weichem TPU kompatibel und ermöglicht integriertes Spritzgießen, das eine stabile Außenschale mit weichen, umspritzten Innenpolsterungen kombiniert.
Bei der Konstruktion planen wir präzise die Einspritzsequenz, die Druckparameter und die Umspritzzonen. Zudem optimieren wir die Werkzeugausrichtungsmechanismen, um Verarbeitungsprobleme wie Gratbildung bei weichem Material, Fadenbildung oder Delamination vollständig zu vermeiden.
Für kritische Bereiche wie Magnetschlitze, Ladekontakte und feste Einsätze entwickeln wir spezielle lokale Umspritz- und Einlegeformkonfigurationen.
Dadurch wird eine feste Verbindung zwischen weichen und harten Materialien sowie eine präzise Positionierung der Metalleinsätze gewährleistet, was zu einem strukturell robusteren und zuverlässigeren Endprodukt führt.
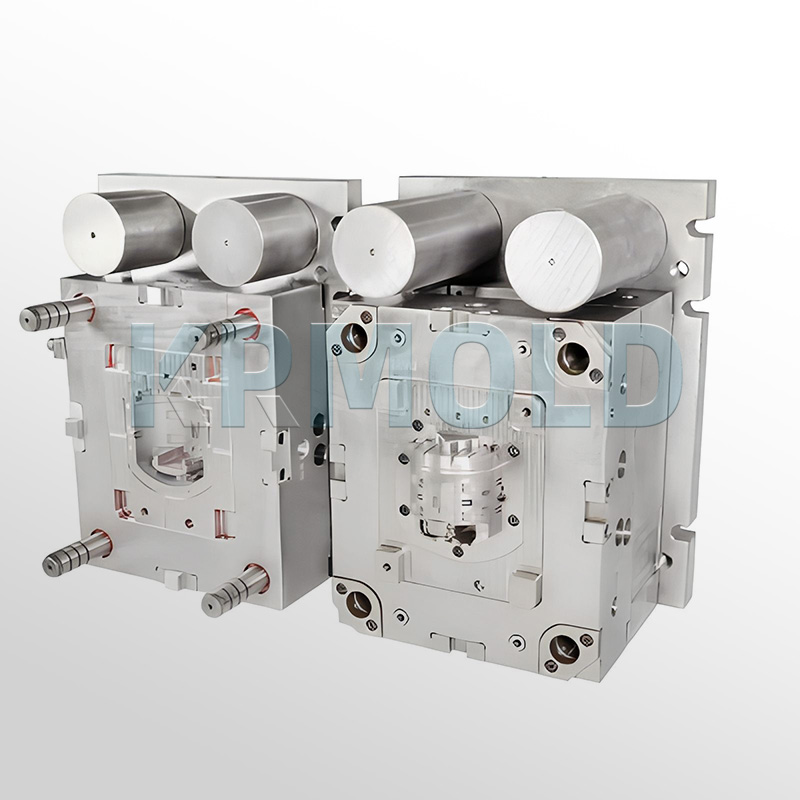
Design angepasst an hochglänzende und strukturierte Oberflächen
Die Gehäuseformen für Bluetooth-Kopfhörer von KRMOLD sind so konzipiert, dass sie ein breites Spektrum an Oberflächenbearbeitungsanforderungen erfüllen. Für hochglänzende Produktoberflächen werden die Formhohlräume mithilfe spezieller Vorrichtungen einem hochpräzisen Spiegelpolierverfahren unterzogen.
Dadurch werden Probleme wie abgerundete Kanten in der Vertiefung oder unebene Oberflächenstrukturen vermieden, was zu Bluetooth-Kopfhörergehäusen führt, die glänzend, durchscheinend und glatt im Griff sind – und somit den hohen Industriestandards für Ästhetik entsprechen.
Für Bereiche, die matte Oberflächen erfordern – wie beispielsweise das untere Gehäuse und interne Strukturbauteile – unterstützt die Form des TWS-Ladegehäuses die präzise Bearbeitung verschiedener Oberflächenstrukturen, einschließlich EDM (Funkenerosion) und Lasermuster.
Dies gewährleistet eine gleichmäßige Textur und gleichbleibende Qualität des gesamten Formteils und erfüllt somit alle kundenspezifischen ästhetischen Anforderungen vollumfänglich.
Merkmale der Bluetooth-Kopfhörergehäuseform
1. Hochpräzise Toleranzkontrolle KRMOLD kontrolliert die Maßgenauigkeit und die geometrischen Toleranzen der Gehäuseformen für Bluetooth-Kopfhörer streng. Kritische Passmaße – wie der Abstand der Ladecase-Lippe, die Aussparungen für die Kopfhörer und die Ausrichtungslöcher – werden innerhalb einer Toleranz von ±0,05 mm eingehalten. Dies gewährleistet eine präzise Passform zwischen Gehäuse, Kopfhörer und internen Elektronikkomponenten. Auch geometrische Toleranzen wie Ebenheit und Rechtwinkligkeit werden streng kontrolliert. So liegt beispielsweise die Ebenheitsabweichung der Passflächen am Ladecase innerhalb von 0,1 mm. Dies garantiert eine optimale Abdichtung und ein nahtloses, bündiges Erscheinungsbild im geschlossenen Zustand.
2. Hochwertige Formmaterialien Alle TWS-Ladegehäuseformen werden aus hochwertigen Formstählen wie S136 und H13 gefertigt, die für ihre hohe Festigkeit, Verschleißfestigkeit und Polierbarkeit bekannt sind. Diese Stähle bieten eine gleichmäßige Härte, ausgezeichnete Zähigkeit und hervorragende Beständigkeit gegen Korrosion und Verschleiß. Dies gewährleistet eine langfristige Dimensionsstabilität und verlängert die Lebensdauer der Form für das Gehäuse des drahtlosen Bluetooth-Kopfhörers erheblich, wodurch die langfristigen Ersatz- und Wartungskosten für den Kunden effektiv reduziert werden. Darüber hinaus werden die Formhohlräume je nach spezifischen Prozessanforderungen mit speziellen Oberflächenbehandlungen versehen, darunter Spiegelpolieren, Texturieren und Härten, was den reibungslosen Auswurf der Teile und die Oberflächengüte weiter verbessert.
3. Hohe Produktionseffizienz Die Gehäuseformen für Bluetooth-Kopfhörer von KRMOLD zeichnen sich durch ein leichtes, standardisiertes Design aus. Ausgestattet mit integrierten automatischen Auswurf- und Entformungsmechanismen sind sie optimal mit automatisierten Spritzgussanlagen kompatibel und steigern die Effizienz der Massenproduktion deutlich. Wir bieten flexible Anpassungsmöglichkeiten – wie z. B. 1-, 2- oder 4-Kavitäten-Konfigurationen – die auf Ihre spezifischen Produktionsanforderungen und die Presskraft Ihrer Spritzgießmaschine zugeschnitten sind. | 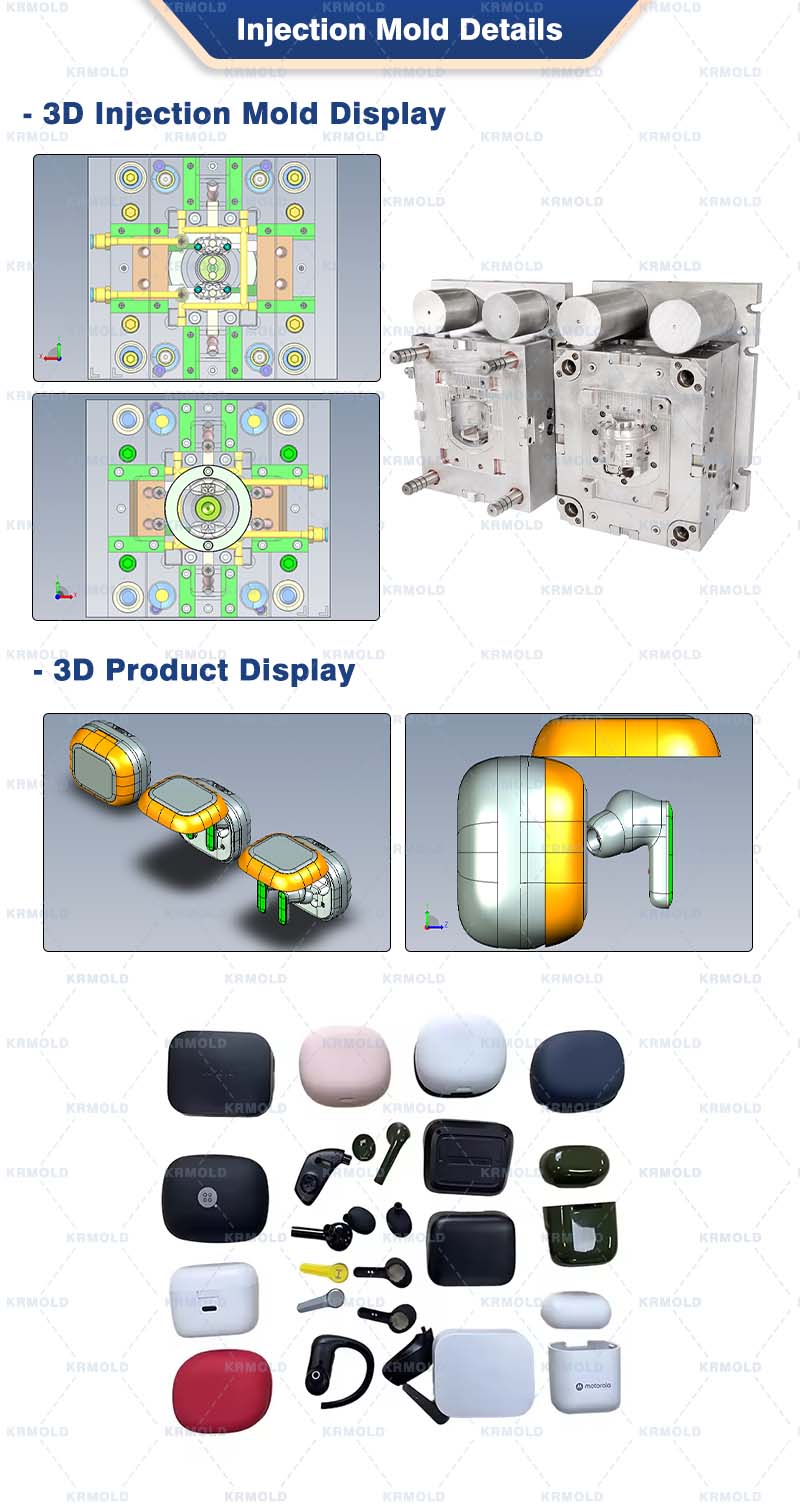 |
Warum KRMOLD wählen?
Effiziente und zuverlässige Lieferzeiten
KRMOLD betreibt eine standardisierte Fertigungsanlage für TWS-Ladecase-Formen, ausgestattet mit einem kompletten Maschinenpark. Wir können mehrere kundenspezifische Aufträge für Ladecase-Formen von kabellosen Bluetooth-Kopfhörern gleichzeitig bearbeiten und übernehmen die Forschung und Entwicklung sowie die Produktion sowohl von Standard-Spritzgussformen für Bluetooth-Kopfhörergehäuse als auch von Präzisions-Umspritzwerkzeugen. Dank unserer hohen Produktionskapazität können wir selbst engste Liefertermine zuverlässig einhalten.
Umfassendes Qualitätskontrollsystem
Wir unterhalten ein strenges, durchgängiges Qualitätskontrollsystem (Wareneingangskontrolle, In-Prozess-Qualitätskontrolle, Endkontrolle und Warenausgangskontrolle). Jede Form für das Ladecase von TWS wird umfassend geprüft – vom Rohmaterial über den Bearbeitungsprozess bis zum fertigen Produkt – um höchste Präzision und Qualität zu gewährleisten. Darüber hinaus bieten wir kundenspezifische Vorversandprüfungen und einen dedizierten Kundendienst im Bereich Qualitätssicherung an, um die individuellen Bedürfnisse unserer Kunden zu erfüllen.
Umfassende Expertise in komplexen Fertigungsprozessen
Dank jahrelanger Spezialisierung auf Insert Molding und Multi-Material Overmolding verfügt KRMOLD über einen reichen Erfahrungsschatz in der Entwicklung und Herstellung komplexer, dünnwandiger und hochpräziser Gehäuseformen für drahtlose Bluetooth-Kopfhörer.
Herstellungsverfahren für kundenspezifische Bluetooth-Kopfhörergehäuse
KRMOLD bietet einen optimierten Komplettservice zur individuellen Anpassung von Gehäuseformen für Bluetooth-Kopfhörer:
Kundenberatung → Bestätigung der genauen Anforderungen → Erhalt von Produktzeichnungen/Mustern → Werkzeugkonstruktion → Prototypenerstellung/Musterfertigung → Musterfreigabe → Serienproduktion & Lieferung → Umfassender Kundendienst
Wir verwenden ein spezielles Projektanpassungsmodell, das sicherstellt, dass jede TWS-Ladegehäuseform genau auf die Projektparameter und Produktionsanforderungen des Kunden zugeschnitten ist.
Durch die strikte Kontrolle jeder einzelnen Phase – von der Konstruktion und Bearbeitung über die Formversuche bis hin zur endgültigen Auslieferung – bieten wir hochwertige, perfekt aufeinander abgestimmte Gehäuselösungen für Bluetooth-Kopfhörer.
Geben Sie die Kunststoffart (z. B. PP, ABS) und die Anforderungen für die Nachbearbeitung (z. B. Spritzen, Siebdruck) an und stellen Sie 2D- oder 3D-Zeichnungen der Kunststoffteile bereit. Geben Sie gleichzeitig das Produktionsvolumen, die Anforderungen an das Erscheinungsbild, die Toleranzstandards usw. an.
Im Allgemeinen beginnen unsere Ingenieure sofort mit der Angebotserstellung, nachdem der Kunde die vollständigen Produktionsanforderungen übermittelt hat. Normalerweise dauert dies etwa 1-3 Tage.
Die Lieferzeit für herkömmliche Spritzgussformen beträgt in der Regel 30–60 Tage und kann bei komplexen Formen länger sein. Beispielsweise beträgt die typische Lieferzeit für Flüssigsilikonformen etwa 60 Tage und umfasst Design, Herstellung, Formprüfung usw.
Hochpräzise Verarbeitungstechnologie: Hochpräzise Geräte wie CNC-Bearbeitungszentren (CNC) und Funkenerosionsmaschinen (EDM) werden verwendet, um den Designprozess in Kombination mit CAD/CAM-Software zu optimieren. Qualitätskontrolle: Überprüfung der wichtigsten Abmessungen der Form mit einem Koordinatenmessgerät (KMG) und Überprüfung mehrerer Probenchargen während der Probeformphase. Materialauswahl: Verwenden Sie für die Matrizenmuttern Matrizenstahl mit hoher Verschleißfestigkeit (z. B. H13, S136) und Oberflächenbehandlung (z. B. Nitrieren, Verchromen), um die Lebensdauer zu verlängern.
Überprüfen Sie nach jeweils 50.000 Formen die Führungssäule, den Auswerferstift und andere Verschleißteile und reinigen Sie die Formoberfläche von Kunststoffresten und Rost. Verwenden Sie Hochtemperaturfett für Gleitteile (z. B. Kippdeckel, Schieber), um Reibungsverluste zu reduzieren. Stellen Sie sicher, dass der Wasserkreislauf reibungslos funktioniert und der Temperaturunterschied ≤ 5 °C beträgt, um Risse in der Form durch thermische Belastung zu vermeiden.
Die Materialkosten für die Form betragen etwa 30–40 % (z. B. kostet eine Tonne P20-Stahl etwa 20.000 Yuan), die Verarbeitungskosten mehr als 50 % (CNC-Arbeitsstundensatz etwa 80–150 Yuan/Stunde). Bei der Kleinserienproduktion kann eine Aluminiumform gewählt oder die Konstruktion vereinfacht werden. Bei über 100.000 Stück wird die Verwendung von Hartmetalleinsätzen empfohlen, um die Lebensdauer zu verlängern!
Spritzgussprodukte müssen die Designanforderungen (wie Größe, Aussehen) vollständig erfüllen und eine kontinuierliche und stabile Produktion gewährleisten. Formmarkierungen, Prüfberichte (wie z. B. Materialhärteprüfungen) und technische Zeichnungen sollten vollständig sein.
Die Kosten werden direkt von Formstahl (wie S136H, NAK80 und anderen importierten Materialien) und der Art des Formembryos (die kurzfristigen Kosten einer Aluminiumform sind niedrig, die Lebensdauer jedoch kurz) beeinflusst. Der Einsatz von CAD/CAE/CAM-Designtechnologie, Heißkanalsystemen usw. erhöht zwar die Anfangsinvestition, kann aber die langfristigen Vorteile (wie z. B. Reduzierung der Angüsse und Steigerung der Produktionskapazität) verbessern.